 域财网
CC-Link转Modbus TCP协议转换:三菱QJ61BT11对接WinCC SCADA方案
一、应用场景
汽车白车身焊装是汽车制造四大工艺之一,焊装车间的 SCADA监控能力直接影响生产管理和质量追溯水平。某自主品牌汽车企业在重庆的乘用车生产基地中,其焊装车间采用了三菱(Mitsubishi)Q系列 PLC作为主控制器,通过 QJ61BT11 CC-Link主站模块构建 CC-Link现场总线网络,负责焊接机器人、夹具控制台、输送线等核心设备的协调控制,生产节拍为 60JPH。
然而,该焊装车间的厂级监控和数据采集由西门子 WinCC SCADA系统承担,运行在独立的监控服务器上,负责全厂工艺参数的集中监控、趋势记录、报警管理和报表生成。WinCC支持 Modbus TCP协议,通过工业以太网与现场设备进行数据交互。三菱 Q系列 PLC运行在 CC-Link网络,WinCC SCADA运行在 Modbus TCP网络,两套系统之间无法直接通讯,导致焊装车间的生产数据无法上传至 SCADA系统进行集中监控。
在汽车制造向工业 4.0和智能制造转型的背景下,焊装车间需要实现生产数据的集中监控、历史趋势记录和质量数据追溯。如何实现三菱 QJ61BT11的 CC-Link网络与 WinCC SCADA的 Modbus TCP网络之间的可靠数据互通,成为该焊装车间智慧化升级的关键需求。
二、协议转换网关功能简介
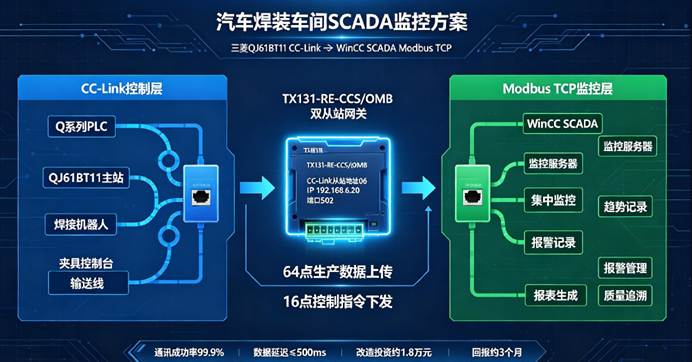
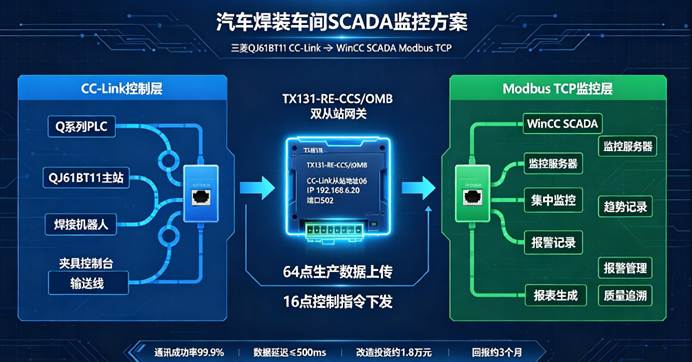
塔讯 TX131-RE-CCS/OMB配置为 CC-Link从站 + Modbus TCP从站双从站模式。Q系列 PLC(CC-Link主站)将生产数据写入网关,WinCC SCADA(Modbus TCP主站 /客户端)主动连接网关读取数据。 核心功能:CC-Link从站兼容、Modbus TCP从站(支持 8个客户端同时连接,最多 512个寄存器)、大容量数据映射、双向透明数据传输、工业级可靠性。
三、系统结构拓扑图
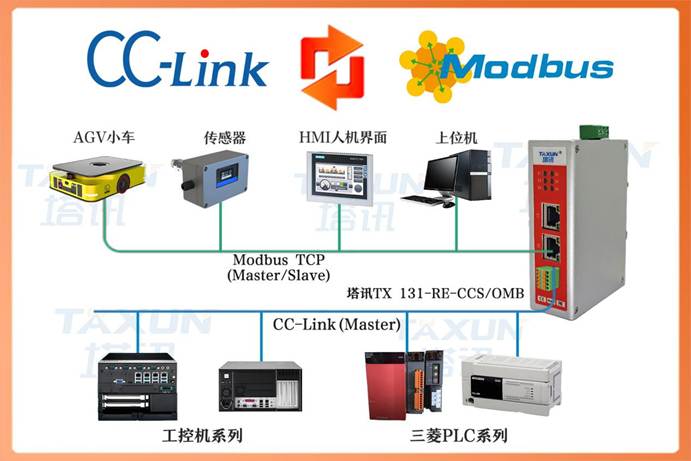
汽车焊装车间 SCADA监控 CC-Link转 Modbus TCP拓扑图 系统拓扑:Q系列 + QJ61BT11(CC-Link 主站)→ TX131网关(双从站)→ WinCC SCADA(Modbus TCP主站)。
四、项目痛点
生产数据无法集中监控:焊装线产量、设备状态、焊接参数等数据只能在本地操作站查看,WinCC无法获取,厂级管理人员无法实时掌握车间运行状态。
历史趋势记录缺失:工艺参数历史趋势不完整,运行分析和故障追溯缺乏数据支撑。
质量数据无法追溯:焊接电流、电压、压力等关键质量参数无法关联车身 VIN码进行追溯,不符合 IATF 16949要求。
报警管理分散:设备故障只能本地报警,无法集中管理和推送,异常响应时间长。
系统集成困难:CC-Link与 Modbus TCP协议不兼容,OPC服务器方案成本高(约 6万元)且稳定性差。
五、解决方案
针对汽车焊装车间三菱Q系列CC-Link总线与WinCC SCADA系统协议异构、生产数据孤岛、焊接质量参数无法追溯、报警分散等痛点,摒弃成本高昂、稳定性差的传统 OPC服务器方案,选用塔讯TX131-RE-CCS/OMB双从站协议转换网关,搭建CC-Link与Modbus TCP双向异构通讯架构。网关采用CC-Link从站+Modbus TCP从站双从站工作模式,两侧网络各自独立运行,不改动原有三菱PLC控制逻辑、不影响焊装机器人与夹具的原有联锁安全程序,无损完成现场产线与上位SCADA系统对接,兼顾汽车产线高安全性、高可靠性要求,同时满足 IATF16949质量追溯规范。详细方案如下:
1.整体架构搭建
搭建「三菱Q系列PLC+QJ61BT11(CC-Link主站)—TX131双从站网关 —WinCC SCADA(Modbus TCP主站)」三级通讯架构。网关作为独立中间数据节点,CC-Link侧作为从站接入三菱现场总线,Modbus TCP侧作为从站接入车间工业以太网。网关独立完成两种协议的解析、数据映射、协议转换与双向转发,实现现场设备生产数据向上位SCADA上传、SCADA调度指令向下下发的双向透明传输,两套网络互不干扰,保障焊装产线原有设备安全联锁不受通讯改造影响。
2.硬件部署与参数固化
TX131-RE-CCS/OMB网关安装于焊装线电气柜DIN导轨,满足汽车车间强电磁干扰、粉尘、温度波动的工业现场环境。完成硬件接线与参数固化配置:网关CC-Link从站地址设置06,提前排查总线原有站点,避免站号冲突;以太网IP:[192.168.6.20](192.168.6.20),子网掩码 [255.255.255.0](255.255.255.0),Modbus TCP通讯端口 502,匹配WinCC驱动参数。CC-Link总线采用屏蔽双绞线规范接线,做好单点接地;以太网接入车间工业交换机,做好网络隔离,杜绝机器人启停带来的电磁干扰,保障通讯链路稳定。
3.精细化双向数据映射规划
结合焊装工艺、质量追溯、SCADA报表与报警需求,梳理80个交互点位,划分上行采集与下行指令通道,在网关配置软件内完成寄存器一对一绑定,映射关系固化,避免数据错位、丢包,满足IATF16949质量数据采集规范。 (1)下位上传数据(Q系列PLC→WinCC SCADA,64点位):包含生产线实时产量、机器人运行状态、夹具夹紧信号、焊接电流、焊接电压、焊接压力、车身VIN码、故障代码、报警类型、设备运行时长、节拍信息等工艺与质量数据,映射至Modbus TCP保持寄存器,供WinCC周期性读取,用于画面监控、趋势曲线存储、报警记录、质量报表与VIN码绑定追溯。 (2)上位下发指令(WinCC SCADA→Q系列PLC,16点位):远程启停指令、生产线调度信号、故障复位指令、批次生产参数下发、产线模式切换信号等,映射至CC-Link远程输入寄存器,由Q系列PLC读取执行,实现中控室对焊装产线远程调度管控。
4.双侧系统组态配置
(1)三菱Q系列PLC侧:GX Works软件导入TX131网关配套GSD文件,扫描识别CC-Link从站设备,绑定从站站号06,配置总线通讯速率、数据刷新周期,下载组态参数至Q系列PLC。组态仅新增CC-Link从站读写逻辑,不修改原有机器人、夹具安全联锁程序,保障焊装产线安全。 (2)WinCC SCADA侧:在WinCC中添加Modbus TCP通讯驱动,填入网关IP地址 [192.168.6.20](192.168.6.20)、端口 502,建立客户端连接;配置寄存器变量,关联监控画面、趋势曲线、报警消息、生产报表,设置通讯超时、断线重连机制,断线自动报警,保证SCADA系统稳定采集。
5.闭环应用控制逻辑
产线运行时,三菱Q系列PLC周期性采集焊接机器人、夹具、输送线设备数据,写入TX131网关;网关完成CC-Link协议解析,转换为Modbus TCP标准数据,WinCC SCADA作为Modbus客户端轮询读取数据,实时展示车间状态、自动存储工艺历史曲线、触发设备报警,将焊接参数与车身VIN码绑定存入数据库,实现质量追溯。同时,中控WinCC下发调度、复位等指令,经网关协议转换后送入Q系列PLC,实现上位系统对焊装产线的远程调度,形成「现场采集 -协议转换 - SCADA监控 -指令下发」的闭环数据链路。
六、实施过程
本项目严格遵循现场勘查→实验室预调试→现场停产安装→在线联调→试运行验收标准化工业项目流程,利用车间停产窗口期施工,最大限度降低对汽车焊装生产的影响,分五个阶段落地实施:
第一阶段:现场勘查与点位梳理
技术工程师进驻重庆乘用车焊装基地,对接电气、工艺、质量部门。勘查三菱Q系列PLC+QJ61BT11 CC-Link总线架构、现有站点分布、机器人安全联锁逻辑;调研WinCC SCADA服务器、网络架构、监控画面、报表、质量追溯需求。结合IATF16949质量体系要求,梳理产量、焊接工艺参数、VIN码、故障报警、远程控制五大类数据,最终确定80个双向交互点位,定义每个点位数据类型、读写方向、寄存器地址,输出点位映射表与SCADA画面需求清单;同时核查电气柜安装空间、总线布线、接地条件,评估现场电磁干扰风险,形成完整实施方案。
第二阶段:实验室模拟联调
为规避现场调试风险,在实验室搭建一比一模拟测试平台,搭载同款三菱Q系列PLC、TX131网关与WinCC SCADA。依据点位映射表配置网关双从站参数,完成CC-Link从站组态、Modbus TCP寄存器映射,导入GSD文件完成三菱侧组态,配置WinCC Modbus驱动与变量。全量测试80个点位双向读写,验证数据准确性、通讯延迟、断线重连、大数据连续传输稳定性,优化数据刷新周期,提前解决寄存器偏移、协议解析异常等潜在问题,验证方案满足汽车产线质量追溯的数据采集要求,形成成熟配置文件。
第三阶段:现场硬件安装与接线
利用车间周末停产窗口实施硬件施工,避免占用生产节拍。将TX131网关固定在电气柜DIN导轨,完成接地处理;敷设CC-Link屏蔽总线接入QJ61BT11主站模块,单独布线接入车间工业以太网交换机。接线完成后开展通断、绝缘测试,通电自检,确认CC-Link、以太网通讯指示灯正常,排查线路干扰隐患,硬件链路验收合格,为在线调试做好准备。
第四阶段:现场在线联调与点位验证
下载三菱Q系列CC-Link从站组态程序,固化参数;在WinCC中激活Modbus TCP通讯链路,建立与网关连接。逐一对全部80个点位进行点对点测试,验证上行:产量采集、机器人状态、焊接电流电压、VIN码上传、故障报警;验证下行:远程启停、故障复位、调度指令下发。同步开发调试WinCC监控画面、趋势曲线、报警弹窗、生产报表。调试中修正寄存器偏移,校验VIN码等字符串数据传输,全部点位通讯正常、数据准确,双向通讯链路打通。
第五阶段:全线试运行与优化验收
系统接入焊装产线连续试运行,持续监测通讯状态、数据准确率、链路稳定性,实时监控焊接参数采集、VIN码绑定、报警推送功能。试运行期间通讯成功率稳定99.9%,双向数据延迟≤500ms,满足60JPH生产节拍下的数据采集与追溯需求。工程师持续优化报警阈值、数据存储周期,校验历史趋势记录完整性,核对质量追溯报表,确保符合IATF16949审核标准。试运行期间无通讯中断、无产线安全异常,各项指标全部达标,项目完成验收交付。
七、应用效果
1.全厂数据集中监控:64 个生产参数实时上传 WinCC,厂级管理人员在中控室掌握焊装车间运行状态,监控效率提升 75%。
2.历史趋势完整记录:工艺参数历史趋势自动记录,故障定位时间从平均 2小时缩短至 15分钟。
3.质量数据完整追溯:焊接参数关联 VIN码自动记录,满足 IATF 16949追溯要求,客户审核零观察项。
4.报警集中管理:设备故障在 WinCC集中报警推送,异常响应时间从平均 30分钟缩短至 3分钟。
5.改造投资经济:网关方案约 1.8万元,远低于 OPC方案 6 万元,回报约 3个月。
八、项目实施前后效果对比
| 对比维度 | 实施前 | 实施后 | 改善幅度 |
|---|---|---|---|
| 生产监控方式 | 本地操作站分散 | Win CC集中监控 | 效率提升 75% |
| 历史趋势记录 | 不完整 | 完整自动记录 | 从缺失到完整 |
| 故障定位时间 | 平均 2小时 | 平均 15分钟 | 缩短 87.5% |
| 质量数据追溯 | 不完整 | VIN 码关联完整 | 满足 IATF要求 |
| 异常响应时间 | 平均 30分钟 | 平均 3分钟 | 缩短 90% |
| 数据刷新周期 | 人工记录 | ≤500ms | 实时性提升 |
| 通讯成功率 | 无互联 | 99.9% | 从无到有 |
| 改造成本 | OPC 约 6万元 | 网关约 1.8万元 | 节省 70% |
| 投资回报周期 | — | 约 3个月 | — |
九、总结
本案例通过塔讯 TX131-RE-CCS/OMB协议转换网关,成功实现了三菱 QJ61BT11(CC-Link主站)与 WinCC SCADA(Modbus TCP主站)之间的异构总线协议互联。网关以 CC-Link从站 + Modbus TCP从站的双从站模式,实现了焊装车间生产数据的集中监控、历史趋势记录和质量数据追溯。TX131-RE-CCS/OMB作为一款可靠的智能网关和物联网关,为汽车制造车间的 SCADA系统集成和智慧化升级提供了经济高效的互联解决方案。
审核编辑 黄宇